

Máquina de rosqueamento inteligente
1. Identifique automaticamente o diâmetro do tubo 2. Ajuste e configuração automática da ferramenta 3. Tamanhos de tubos de 15 mm a 1...
See Details
Uma equipe que equipa um armazém frigorífico tem 60 comprimentos de conduíte rígido galvanizado de 1-1/4 pol. para cortar, escarear e rosquear antes que um único cabide seja colocado. Com um enfiador de catraca em um tripé que dura cerca de dois minutos de acionamento por extremidade, além de configuração e óleo. Com uma máquina que lança o tubo e alimenta uma cabeça de rosca inundada de óleo, a mesma extremidade leva cerca de 15 segundos. A distância entre esses dois números é todo o argumento para a escolha do encarregado de conduta correta e a razão pela qual a decisão merece mais reflexão do que uma olhada na página de um catálogo.
Essa definição esconde as peças que realmente importam no local: quais tamanhos a ferramenta cobre, se o cabeçote mantém uma conicidade verdadeira de 1:16 até o centésimo corte, como o tubo é suportado e onde os cavacos e o óleo de corte vão. As informações abaixo seguem a ordem que um capataz ou comprador geralmente atende a essas questões.
Um enfiador de conduíte corta o mesmo perfil NPT usado em tubos de aço, e é por isso que um engate rígido gira manualmente e depois é apertado com uma ou duas voltas de chave.
Três detalhes decidem se isso acontece: a conicidade, o número de fios e o comprimento do fio. O NPT é uma rosca cônica de 1:16, cerca de 1,79 graus de cada lado, de modo que a junta aperta à medida que engata e o próprio cone faz a maior parte da instalação. A contagem de fios muda com o tamanho da negociação, e é por isso que um cabeçote cobre uma variedade de tamanhos e um segundo cabeçote cobre o resto.
| Tamanho comercial do conduíte | Fios por polegada | Grupo típico de cabeçotes |
| 1/2 pol. | 14 | 1/2 a 1 pol. |
| 3/4 pol. | 14 | 1/2 a 1 pol. |
| 1 pol. | 11.5 | 1/2 a 1 pol. |
| 1-1/4 pol. | 11.5 | 1-1/4 a 2 pol. |
| 1-1/2 pol. | 11.5 | 1-1/4 a 2 pol. |
| 2 pol. | 11.5 | 1-1/4 a 2 pol. |
| 2-1/2 pol. | 8 | 2-1/2 a 4 pol. |
| 3 pol. | 8 | 2-1/2 a 4 pol. |
| 4 pol. | 8 | 2-1/2 a 4 pol. |
O comprimento da rosca é tão importante quanto o passo. Uma proteção deve ser executada manualmente na maior parte do seu comprimento e finalizada com uma chave inglesa; um corte de rosca muito longo sai antes que a junta fique firme, e um corte muito curto deixa o vidro sem engate total.
Escolha uma ferramenta contando os fios por turno, em vez de pelo maior tamanho nos desenhos: um enfiador de catraca manual faz sentido até cerca de 1-1/4 pol. e uma dúzia termina por dia, enquanto uma máquina vence assim que um trabalho passa de 1-1/2 pol.
Um acionamento elétrico fica entre os dois: ele gira uma cabeça de rosca manual a partir de uma furadeira ou motor dedicado, que remove a partida, mas deixa a fixação, a lubrificação e o controle de cavacos com o operador. Este é um bom compromisso para trabalhos de serviço onde o tubo já está fixado no lugar e não pode chegar a uma máquina.
 Máquina de rosqueamento de tubos elétricos de dupla velocidade SQ65 de 2,5 polegadas Para trabalhos de manutenção em tubos fixos, esta máquina de dupla velocidade de 15–65 mm inclui três conjuntos de matrizes e suporte rosqueamento BSPT/NPT. Ver Produto →
Uma rosca passa quando está totalmente formada, cônica em 1:16, livre de cristas rasgadas ou dobradas e longa o suficiente para permitir que o encaixe se encaixe em todo o seu comprimento projetado.
Três verificações cobrem quase todas as falhas observadas em campo, e todas as três levam menos de um minuto por final.
A linguagem de código adiciona uma quarta verificação: o NEC exige que as roscas em conduítes de metal sejam rigidamente cortadas em dimensões cônicas padrão, para que um encaixe feito no formato de rosca padrão se encaixe. Trabalhos mistos que combinam válvulas importadas com seguranças nacionais são onde geralmente começa a confusão, e as diferenças entre NPT, BSPT e BSPP estão expostas neste tipo de linha e guia de tamanho isso vale a pena manter no caminhão.
Compare quatro números antes de comparar o preço: a faixa de tamanho, a velocidade do fuso, o tempo de troca da cabeça de roscar e o peso da máquina com o reservatório de óleo cheio.
Uma máquina que mede 1/2 a 4 pol. lida com a esmagadora maioria dos trabalhos de construção, e uma caixa de câmbio de dupla velocidade é mais importante do que a potência bruta, porque matrizes grandes desativam torque, não RPM. O tempo de troca é o número que os compradores esquecem de cronometrar: um cabeçote que troca em dez segundos economizado mais troca do que um fuso um pouco mais rápido.
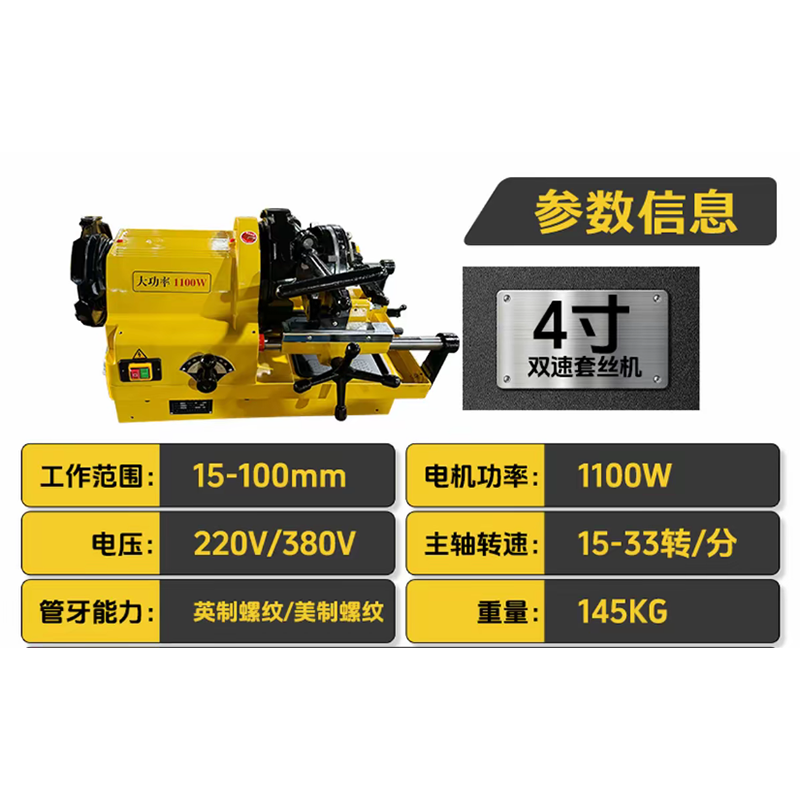 Máquina de rosqueamento de tubos elétricos de dupla velocidade SQ100 de 4 polegadas Uma opção de velocidade dupla de 1/2–4 pol. com três conjuntos de matrizes, adequados para tubulações industriais e de construção onde o alcance e a estabilidade do rosqueamento são importantes. Ver Produto →
Na fabricação de grandes volumes, as duas etapas mais lentas são lançar o tubo e levar o óleo até a matriz. Hum máquina de rosqueamento inteligente com fixação automática e ataques de entrega controlada de óleo, e o tempo economizado por extremidade é o que geralmente justifica o custo de capital em um projeto de vários meses.
O acabamento da rosca é feito muito mais pela matriz e pelo óleo do que pela potência do motor, e ambos são baratos de controlar.
 Matrizes de rosqueamento de duas gomas para máquinas de rosqueamento inteligentes Quando o acabamento da rosca depende da matriz, este conjunto de reposição de quatro peças oferece corte de borda dupla e opções BSPT, NPT e métricas. Ver Produto →
Não. O EMT é unido com parafusos de fixação ou acessórios de especificidade porque sua parede é muito fina para segurar uma rosca cônica. Forçar uma matriz no EMT colapsa a extremidade e destruição do tubo e a sede da conexão.
NPT cônico padrão com conicidade 1:16. Acoplamentos, buchas e conectores feitos no formato de rosca padrão passarão manualmente por uma rosca corretamente cortada e serão puxados para cima com uma ou duas voltas de chave.
Tempo suficiente para que o fechamento suba manualmente na maior parte do seu comprimento e termine com uma chave inglesa. As roscas cortadas por mais tempo do que o isolamento podem engolir chegarão ao fundo e deixarão a junta solta.
Sim. O óleo resfria a matriz, limpa os cavacos e controla o acabamento da superfície. O corte a seco reduz drasticamente a vida útil da matriz, produz cristas rasgadas e faz com que as dimensões da rosca se desloquem à medida que a matriz aquece.
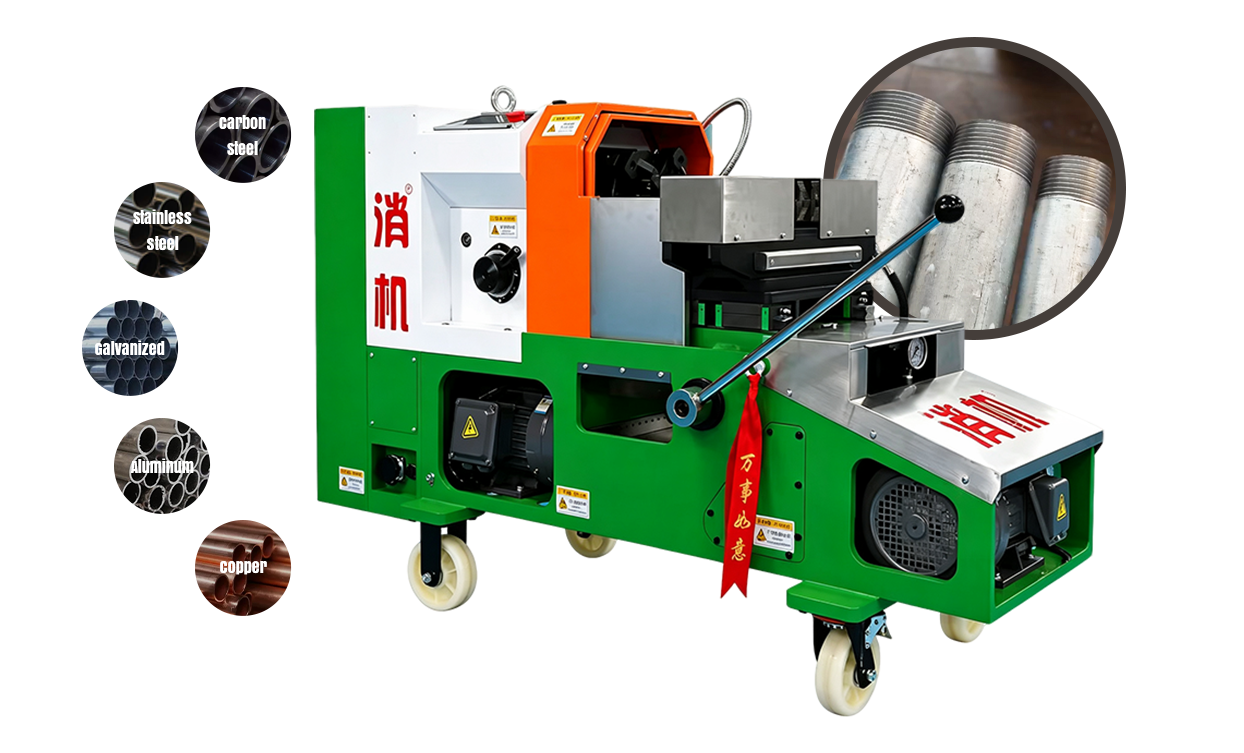
1. Identifique automaticamente o diâmetro do tubo 2. Ajuste e configuração automática da ferramenta 3. Tamanhos de tubos de 15 mm a 1...
See Details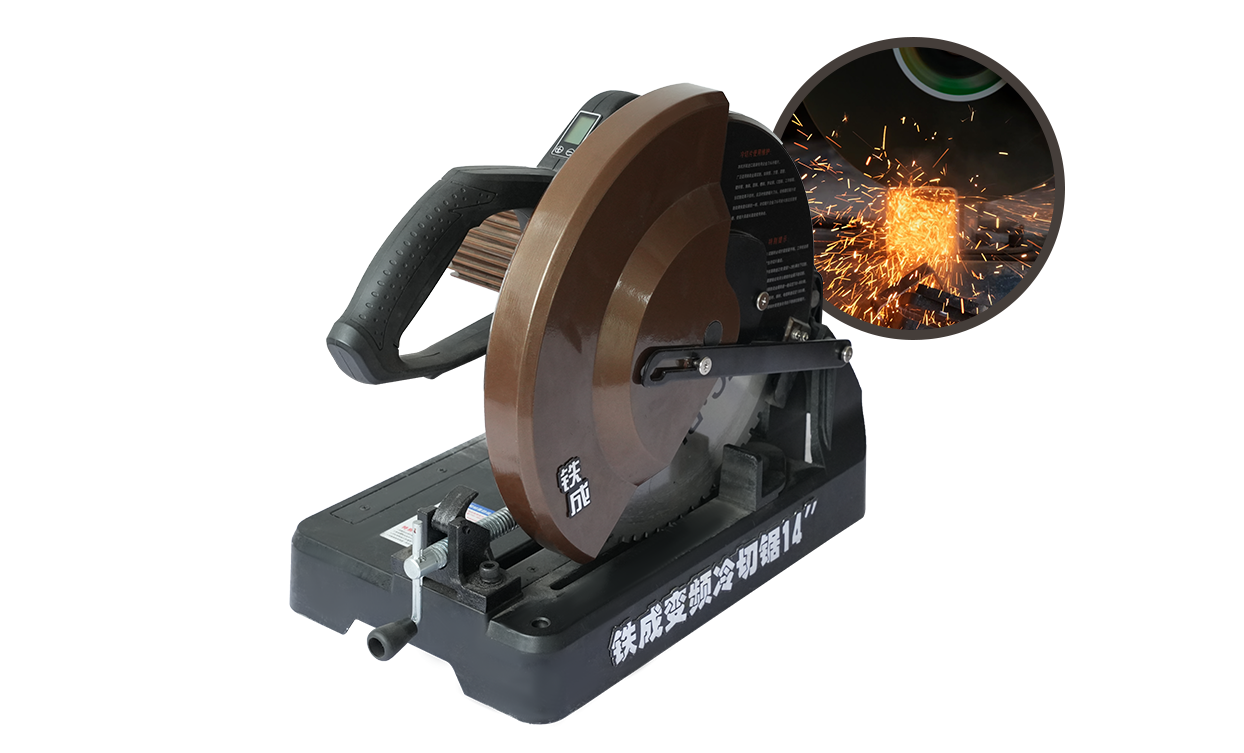
1. Desempenho de última geração, proporcionando mais de 3.500 cortes precisos com cada lâmina 2. Tecnologia de Motor Inteligente 3. Guia de l...
See Details
O Compressor de ar série F1680 foi projetado para fornecimento de ar estável e eficiente, apresentando tecnologias básicas de compressão mul...
See Details
Esta ferramenta de crimpagem hidráulica de íon de lítio de 18V é uma ferramenta hidráulica portátil projetada para crimpagem de terminais de cabos....
See Details
Este cortador de cabos industriais de íons de lítio de 18V é uma ferramenta profissional projetada para cortar cabos de grande diâmetro. Possui ...
See Details
Este martelo rotativo sem escova de íons de lítio de 21 V é uma ferramenta de nível industrial projetada para perfurar e cinzelar concreto, pedra e...
See Details
Esta bomba elétrica de teste de pressão de 380 V é um dispositivo profissional projetado para testes de pressão hidrostática e detecção de vazament...
See Details
A chave de impacto sem escova de íon de lítio XJ.570 21V é uma ferramenta de nível industrial da marca Xiaojia. Equipado com um motor sem escova...
See Details
A chave de impacto sem escova de íon de lítio XJ.523 21V é uma ferramenta resistente de nível industrial da marca Xiaojia. Alimentado por um mot...
See Details
A chave catraca angular sem escova XJ.592 16V é uma catraca compacta de nível industrial da marca Xiaojia. Equipado com motor brushless de 16V e de...
See Details